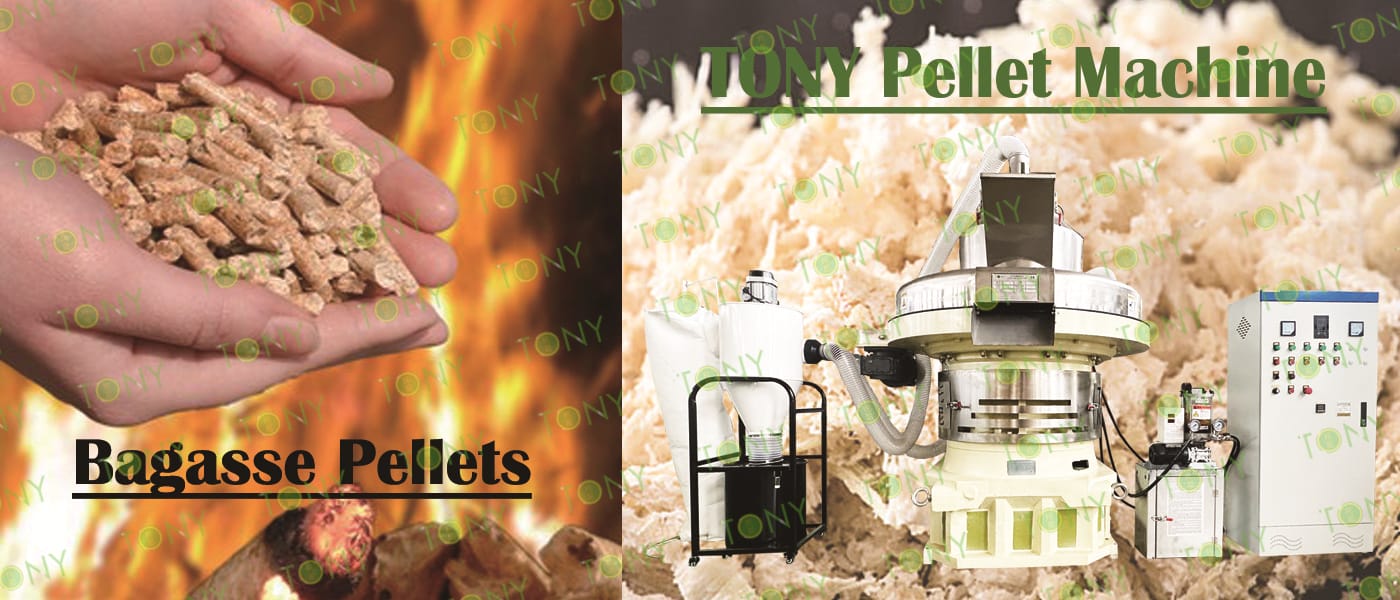
O bagaço de cana-de-açúcar é matéria-prima de alta qualidade para peletização de biomassa, apresentando vantagens como alto rendimento, poder calorífico estável e renovabilidade. No entanto, também possui características inerentes, como fibras longas, alto teor de silício, baixo teor de lignina e grandes flutuações no teor de umidade. Comparado à serragem e à palha, é mais difícil de pelotizar, causa desgaste mais rápido do equipamento e resulta em produtos acabados mais propensos a se soltarem e racharem. Para produzir consistentemente pellets de biomassa de bagaço de cana-de-açúcar de alta densidade, baixa pulverização e armazenáveis, o controle rigoroso de cada detalhe de todo o processo – desde o pré-tratamento da matéria-prima, britagem e condicionamento, tecnologia de pelotização, operação e manutenção de equipamentos até o armazenamento do produto acabado – é crucial para evitar falhas de produção e problemas de qualidade.
O alto teor de impurezas, variações significativas de umidade e fibras desordenadas nas matérias-primas do bagaço de cana-de-açúcar, juntamente com o pré-tratamento inadequado, são as principais razões para o bloqueio da peletizadora, pellets soltos e danos ao equipamento. Portanto, é essencial focar no controle dos três estágios principais: remoção de impurezas, condicionamento de umidade e modificação.
1. Remoção rigorosa de impurezas em vários estágios para evitar que objetos duros entrem na máquina: Durante a colheita, empilhamento e transporte do bagaço de cana-de-açúcar, pedras, lodo, fragmentos de metal e detritos de plástico são facilmente misturados. lodo de alta dureza e impurezas metálicas irão desgastar severamente os martelos, telas, matrizes de anel e rolos de pressão, encurtando significativamente a vida útil do equipamento e fazendo com que a peletizadora emperre e entupa. Antes da produção, um dispositivo duplo de remoção e triagem magnética de ferro deve ser instalado para remover completamente impurezas metálicas e duras. Para o bagaço de cana-de-açúcar com alto teor de silte, um processo simples de lavagem e desarrazamento com água pode ser adicionado para reduzir o teor de cinzas e silício da matéria-prima, reduzindo o problema de escória durante a combustão subsequente do pellet.
2. Controle preciso do teor de umidade para atender aos padrões de pelotização: O bagaço de cana fresco pode ter um teor de umidade superior a 50%. As matérias-primas úmidas são propensas a grudar e aglomerar, obstruindo as telas e os orifícios da matriz, impossibilitando a moldagem por extrusão. Um teor de umidade muito baixo resulta em material quebradiço, pellets soltos e uma alta taxa de pulverização. O teor de umidade ideal para produção é rigorosamente controlado em 9% ± 1%. Esta faixa reduz significativamente o desgaste do equipamento e melhora a densidade dos pellets. Matérias-primas com teor de umidade inferior a 15% podem ser diretamente trituradas e granuladas; aqueles com teor de umidade de 15% a 20% podem ser neutralizados misturando-os com materiais secos; aqueles com teor de umidade superior a 20% devem passar por tratamento de secagem e secagem ao sol, e matérias-primas com alto teor de umidade são estritamente proibidas de serem utilizadas diretamente na produção.
3. Modificação da proporção de matéria-prima para compensar deficiências de moldagem: O próprio bagaço de cana-de-açúcar tem baixo teor de lignina e propriedades de ligação natural pobres, tornando a granulação do bagaço de cana-de-açúcar puro propensa a problemas como partículas quebradiças, fácil segregação e resistência insuficiente. Recomenda-se a utilização de um processo de dosagem misto na produção, combinando 50%-70% de bagaço de cana-de-açúcar com 30%-50% de matérias-primas com alto teor de lignina (aparas de madeira, casca, serragem), utilizando as propriedades de fusão e ligação em alta temperatura da lignina para melhorar a resistência das partículas; quando os materiais misturados não estão disponíveis, quantidades apropriadas de aglutinantes ecológicos, como amido e melaço, podem ser adicionadas para otimizar os efeitos de moldagem e reduzir a taxa de pulverização.