効果的な前処理高効率ハンマーミル粉砕粒子サイズを正確に制御することから始まります。造粒の基本原理は、圧力下での均一な粉末の結合に依存しています。粒子サイズが一貫していない場合、細かい粉末は過剰に圧縮されて糊化してダイの穴が詰まる傾向があり、一方、粗い粒子は適切に結合できず、ひび割れた顆粒や過剰な微粉が発生します。日常的な前処理では、スクリーンの開口部を必要な顆粒仕様に適合させる必要があり、スクリーンの完全性を定期的に検査する必要があります。破損、変形、または磨耗したスクリーンは、特大の材料がスクリーンを迂回するのを防ぐために、すぐに交換する必要があります。さらに、ハンマークリアランスを調整することで、徹底的な粉砕と均一な粒子サイズが確保され、原料での造粒不良や製品収率の低下が防止され、繰り返しの再作業の必要がなくなります。
次に、前処理時の不純物除去と装置洗浄を徹底することで、故障による装置のダウンタイムを大幅に削減します。原料に混入した硬い異物(石、釘、金属片など)は、完全に遮断しないとハンマーミルに侵入する可能性があります。それらはハンマーやスクリーンを摩耗させるだけでなく、造粒機に直接侵入し、リングダイやプレスローラーに傷を付けたり、詰まったりする可能性があり、重大な機器の故障や生産ラインの停止を引き起こす可能性があります。したがって、研削の前処理段階では、磁気選別機と選別装置が適切に機能していることを確認し、蓄積した材料、破片、および残留塊を機械内から定期的に除去することが不可欠です。原材料の水分含有量を制御することは、湿った材料がスクリーンに付着したり、機器が詰まったりすることを防ぐためにも重要です。そうしないと、排出が妨げられ、材料が蓄積することになります。これをソースで管理することで、造粒機の詰まりや修理に伴う故障のリスクを最小限に抑え、生産ラインの継続的で安定した稼働を保証します。
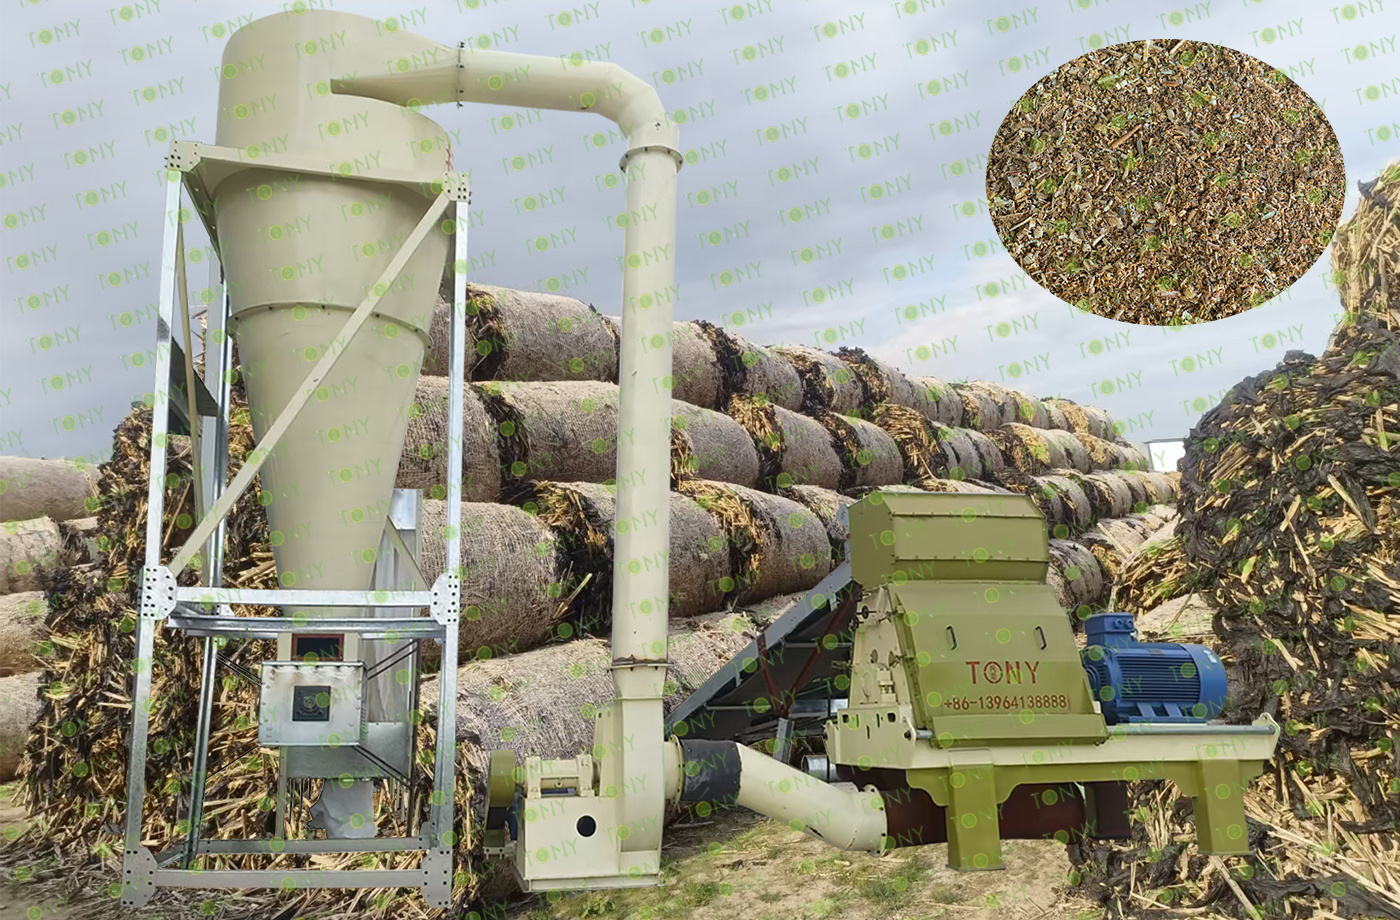
さらに標準化された ハンマーミル前処理によりエネルギー消費と装置の磨耗が効果的に削減され、造粒生産ラインの耐用年数が延長されます。粉砕プロセスが不十分な場合、粗い材料が過剰になると、ペレットミルの作業負荷が大幅に増加します。本体ユニットは材料を押し出したり圧縮したりするためにより多くの電力を必要とするため、電気代が高騰し、リング ダイやプレス ローラーなどの重要な高摩耗コンポーネントの摩耗が促進され、交換サイクルが短縮され、消耗品コストが上昇します。これに対し、ハンマーミルで微細な前処理を施した材料は、粒度が均一で組織がゆるいため、抵抗が少なくスムーズな押出加工が可能で、設備負荷も安定しています。これにより、時間当たりのペレット生産能力が向上するだけでなく、コンポーネントの摩耗が軽減され、メンテナンスコストが削減され、修理のためのダウンタイムが最小限に抑えられます。
さらに、標準化された前処理により、完成したペレットの品質と市場競争力が効果的に強化されます。材料を均一に粉砕すると、ペレット化中に一貫した糊化が達成され、その結果、最適な硬度、規則的な形状、構造的完全性を備えたペレットが得られ、微粉がなく、層間剥離や亀裂が発生しにくくなります。飼料ペレットの嗜好性や定着率、バイオマスペレットの発熱量や密度など、高い品質基準を満たした製品です。同時に、安定した前処理ワークフローにより、バッチ全体で一貫した材料品質が確保され、最終製品の変動が防止され、規格外の製品や廃棄物の発生が最小限に抑えられ、全体的な生産歩留まりが向上します。